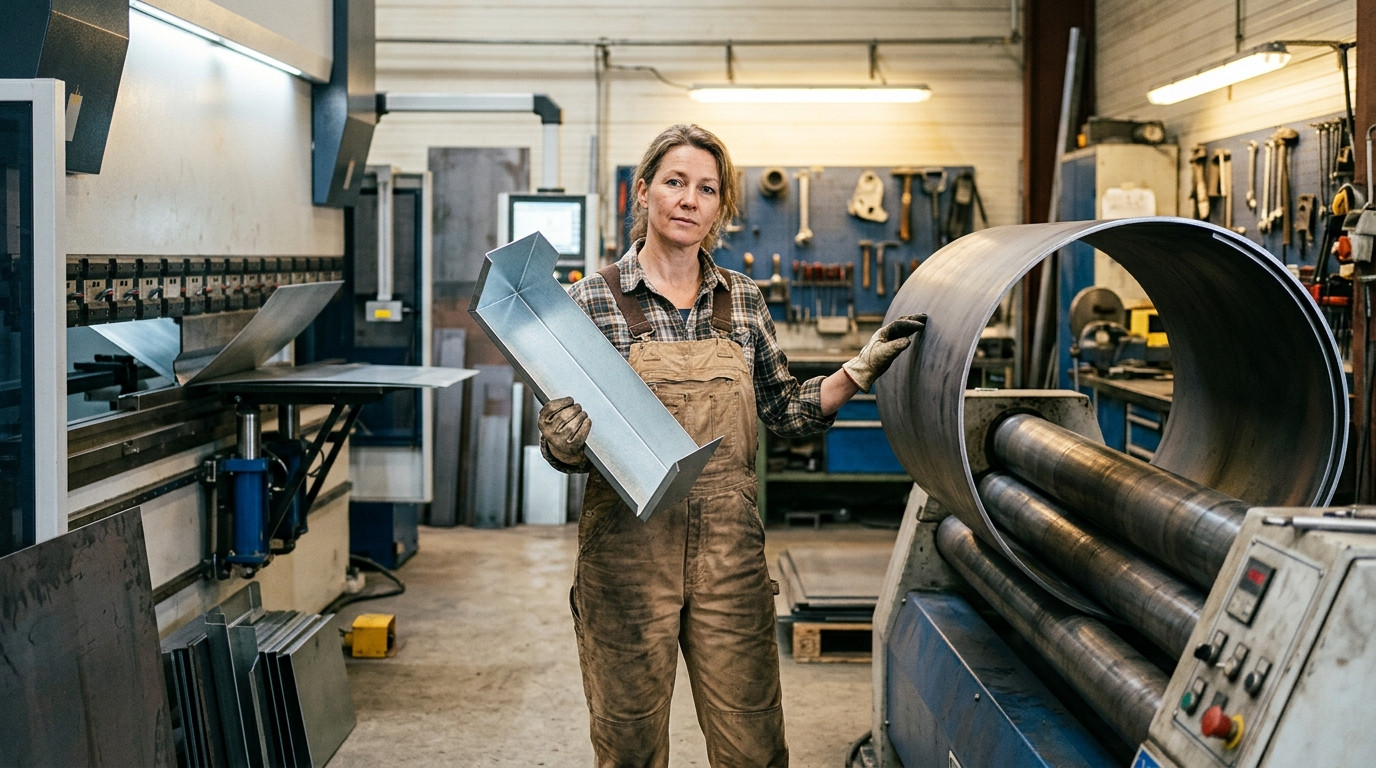
Гибку выбирают, когда листу нужны углы, полки, короба и другие формы с линиями сгиба. Вальцовка подходит для плавного радиуса: цилиндра, конуса, дуги или обечайки. Толщина листа сама по себе не определяет способ обработки: пределы зависят от марки металла, радиуса, длины заготовки и характеристик станка. Ниже разберем, какой метод подходит под вашу деталь.
При создании металлоконструкций, корпусных деталей, воздуховодов и элементов декора нередко требуется придать листу заданную форму без резки на множество отдельных частей. Для деталей с прямолинейными сгибами подходит гибка листового металла на заказ. Для деталей с постоянным или переменным радиусом применяют вальцовку.
- Как работает гибка листового металла
- Как работает вальцовка металла
- Гибка и вальцовка: главные отличия
- Можно ли получить плавный радиус на листогибочном прессе
- Какие детали удобнее гнуть на прессе
- Для каких деталей нужна вальцовка
- Почему нельзя выбирать способ только по толщине металла
- Преимущества и ограничения гибки
- Преимущества и ограничения вальцовки
- Как выбрать гибку или вальцовку для вашего изделия
- Когда две технологии применяют в одной детали
- Какие ошибки чаще приводят к браку
- Короткий чек-лист перед заказом
- Частые вопросы о гибке и вальцовке
- Чем гибка отличается от вальцовки?
- Можно ли сделать цилиндр на листогибочном прессе?
- Какая технология подходит для толстого листа?
- Нужна ли сварка после вальцовки?
- Какая технология точнее?
- Можно ли совместить гибку и вальцовку?
Как работает гибка листового металла
При гибке лист укладывают на матрицу, а пуансон прикладывает усилие вдоль линии сгиба. На листогибочном прессе можно получить одну или несколько полок, сформировать короб, профиль, кронштейн, кожух и другие детали с заданными углами.
Станок с ЧПУ помогает повторять положение заднего упора и ход инструмента в серии. Итоговая точность зависит от материала, толщины листа, длины гиба, состояния инструмента, выбранной матрицы и пружинения металла. Поэтому обещание единого допуска для любых деталей некорректно: допустимые отклонения согласуют по чертежу и характеристикам конкретного оборудования.

Еще один важный параметр — внутренний радиус сгиба. Слишком малый радиус повышает риск трещин на наружной стороне детали. Радиус подбирают по марке и толщине материала, направлению проката, способу гибки и оснастке.
Как работает вальцовка металла
Процесс, при котором лист прокатывают между валками и постепенно придают ему кривизну, называется вальцовка металла https://www.claser.ru/valczovka-metalla.html. Этот способ применяют для цилиндров, конусов, дуг, кожухов и обечаек.
Заготовка проходит между валками несколько раз, пока не получит нужный радиус. Для конуса положение листа и валков корректируют по заданной геометрии. После прокатки кромки замкнутой обечайки обычно соединяют сварным швом. Поэтому формулировка «бесшовная обечайка из листа» для такой технологии неверна.
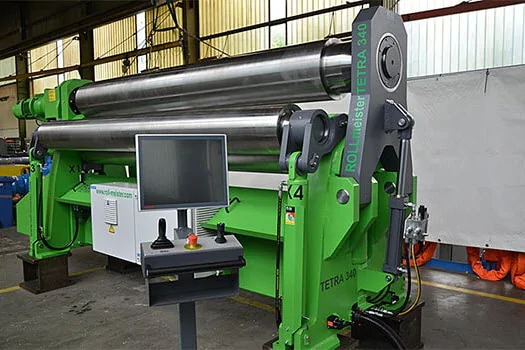
Предел по толщине нельзя задавать одной цифрой для всех вальцовочных станков. Он зависит от ширины листа, предела текучести материала, требуемого диаметра и конструкции оборудования. Один и тот же станок способен работать с более толстым листом при крупном диаметре и потребовать меньшую толщину при более тесном радиусе.
Гибка и вальцовка: главные отличия
Выбирать технологию удобнее по геометрии будущей детали. Гибка формирует локальный сгиб вдоль линии, а вальцовка распределяет деформацию по большой части поверхности листа.
| Параметр | Гибка | Вальцовка |
|---|---|---|
| Типовая форма | Угол, полка, короб, П- или З-образный профиль | Цилиндр, конус, дуга, обечайка |
| Характер деформации | Сгиб по заданной линии | Плавная кривизна по поверхности |
| Основное оборудование | Листогибочный пресс | Трех- или четырехвалковый станок |
| Точность | Зависит от пресса, материала, инструмента и длины гиба | Зависит от валков, радиуса, материала и калибровки |
| Толщина листа | Ограничена усилием пресса, длиной гиба и оснасткой | Ограничена мощностью станка, шириной листа и требуемым диаметром |
| Серийность | Хорошо подходит для повторяющихся деталей | Подходит для единичных и серийных радиусных деталей |
Можно ли получить плавный радиус на листогибочном прессе
Да. Листогибочный пресс умеет создавать радиусную поверхность серией близко расположенных сгибов. Такой прием называют пошаговой или сегментной гибкой. Внешне деталь приближается к дуге, хотя поверхность формируется множеством небольших перегибов.
Такой прием полезен для отдельных радиусных элементов, особенно когда деталь уже содержит прямые полки и углы. Для длинного цилиндра, конуса или крупной обечайки вальцовка обычно дает более ровную геометрию и требует меньше операций.
Какие детали удобнее гнуть на прессе
Гибка подходит для деталей, где важны прямые ребра, полки и повторяемые углы. В эту группу входят:
- корпуса и кожухи оборудования;
- кронштейны и монтажные пластины;
- электротехнические шкафы и панели;
- короба и лотки;
- фасадные кассеты;
- элементы мебели и интерьерные детали.
Для мебели листовая деталь может одновременно выполнять декоративную и несущую функцию. Посмотреть примеры сочетания листа, трубы и сварных соединений можно в материале про столы из металла.
В строительстве листовой металл формуют для кровельных узлов, доборных элементов и облицовок. Отдельный пример работы с профилированным тонким листом разобран в статье про клик-фальцевую кровлю.
Для каких деталей нужна вальцовка
Вальцовку выбирают, когда ключевой параметр детали — радиус или диаметр. Такой способ подходит для:
- обечаек резервуаров;
- цилиндрических кожухов;
- конических переходов;
- воздуховодов;
- дуговых фасадных элементов;
- заготовок для трубных изделий.
После формирования цилиндрической заготовки часто требуется сварка продольного стыка. Если вам нужно разобраться в видах и производстве таких изделий, на сайте есть отдельный материал про сварные трубы.
Почему нельзя выбирать способ только по толщине металла
Фраза «до 20 мм — гибка, толще — вальцовка» слишком грубая. Толстый лист можно гнуть на мощном прессе, а параметры вальцовочного станка зависят от диаметра будущей детали и ширины заготовки.
Перед заказом технологу нужны как минимум:
- марка металла;
- толщина листа;
- длина линии гиба или ширина вальцовки;
- угол либо внутренний радиус;
- диаметр цилиндра или параметры конуса;
- размеры полок;
- допуски по чертежу;
- количество деталей.
Чем полнее чертеж, тем проще заранее понять, пройдет ли деталь по усилию, габаритам станка и доступной оснастке.
Преимущества и ограничения гибки
Сильные стороны:
- хорошая повторяемость при серийном выпуске;
- удобное получение полок и углов;
- меньше сварных соединений в коробчатых деталях;
- быстрая переналадка при работе по программе;
- точная привязка размеров к чертежу при правильно выбранной технологии.
Ограничения:
- минимальный радиус зависит от материала и толщины;
- пружинение может увести угол после снятия нагрузки;
- маленькая полка может не удержаться на матрице;
- отверстие возле линии сгиба способно деформироваться;
- неудачный порядок сгибов иногда приводит к столкновению детали с инструментом.
Преимущества и ограничения вальцовки
Сильные стороны:
- плавная кривизна без набора отдельных углов;
- формирование цилиндров, дуг и конусов;
- подходящая технология для крупных обечаек;
- небольшой объем отходов при правильно рассчитанной развертке.
Ограничения:
- возле кромок могут оставаться прямые участки, если оборудование не позволяет полноценно выполнить подгиб;
- минимальный диаметр зависит от размеров валков и свойств металла;
- для замкнутой обечайки требуется последующее соединение кромок;
- после сварки может понадобиться калибровка геометрии.
Как выбрать гибку или вальцовку для вашего изделия
Ориентируйтесь на форму детали, а затем проверяйте ее технологичность по конкретному оборудованию.
- Посмотрите на геометрию. Для углов, полок, коробов и профилей чаще подходит гибка. Для цилиндра, конуса или дуги — вальцовка.
- Задайте радиус. Малый радиус и четкая линия сгиба ведут к прессу. Плавная кривизна на большой площади — к валкам.
- Проверьте материал. Нержавеющая сталь, алюминий, оцинкованный лист и углеродистая сталь по-разному пружинят и переносят малые радиусы.
- Уточните габариты оборудования. Длина гиба, ширина валков, усилие пресса и диаметр валков задают физические пределы обработки.
- Согласуйте допуски. Не требуйте абстрактную «высокую точность». В чертеже должны быть размеры и допустимые отклонения, которые влияют на сборку.
Когда две технологии применяют в одной детали
Комбинированный маршрут встречается часто. У цилиндрического кожуха могут быть прямые отбортовки, у радиусной панели — монтажные полки, у конического перехода — дополнительные элементы для соединения с соседними узлами.
Тогда лист сначала раскраивают, затем выполняют операции в технологически удобном порядке. Для одной детали могут понадобиться вальцовка, гибка, сварка и калибровка. Очередность выбирают так, чтобы уже сформированный участок не мешал следующей операции и помещался в рабочую зону станка.
Какие ошибки чаще приводят к браку
- В чертеже не указан внутренний радиус. Технолог вынужден подбирать его по оснастке, а готовая деталь может не совпасть с ожиданием заказчика.
- Отверстия расположены слишком близко к сгибу. Кромка отверстия вытягивается или уходит из размера.
- Не учтено пружинение. После снятия нагрузки угол частично раскрывается.
- Для обечайки задан недостижимый диаметр. Валки конкретного станка могут не позволить получить нужную кривизну на выбранной толщине.
- Не согласованы прямые участки у кромок. При вальцовке они влияют на качество будущего стыка.
- Слишком жесткий допуск задан без функциональной причины. Деталь дорожает, хотя такая точность не влияет на сборку.
Короткий чек-лист перед заказом
- подготовьте чертеж с размерами;
- укажите марку и толщину металла;
- задайте угол, радиус или диаметр;
- отметьте размеры, влияющие на сборку;
- укажите допустимые отклонения;
- сообщите количество деталей;
- уточните, нужна ли сварка после вальцовки;
- согласуйте состояние поверхности и требования к покрытию.
Частые вопросы о гибке и вальцовке
Ниже собраны короткие ответы, которые помогут выбрать технологию до отправки чертежа подрядчику.
Чем гибка отличается от вальцовки?
Гибка формирует один или несколько сгибов по заданным линиям. Вальцовка придает листу плавную кривизну и применяется для цилиндров, конусов, дуг и обечаек.
Можно ли сделать цилиндр на листогибочном прессе?
Можно приблизить форму цилиндра серией частых сгибов. Для ровной радиусной поверхности обычно удобнее вальцовочный станок.
Какая технология подходит для толстого листа?
Одной границы по толщине нет. Выбор зависит от формы детали, марки металла, длины обработки, радиуса и характеристик конкретного станка.
Нужна ли сварка после вальцовки?
Для замкнутой обечайки кромки листа обычно соединяют продольным сварным швом. Для открытой дуги сварка может не потребоваться.
Какая технология точнее?
Корректнее сравнивать допуски конкретной детали и характеристики конкретного оборудования. Гибка на прессе хорошо повторяет углы и размеры полок, а при вальцовке контролируют радиус, диаметр, овальность и форму кромок.
Можно ли совместить гибку и вальцовку?
Да. Такой маршрут применяют для деталей, где радиусная часть соседствует с прямыми полками, отбортовками или монтажными элементами.
С какой задачей вы сталкиваетесь чаще: точные угловые детали после гибки или радиусные изделия после вальцовки?